氢冶金:从化学反应上实现「零碳」炼铁 HYDROGEN METALLURGY
氢冶金,特别是氢基直接还原炼铁,是钢铁工业实现碳中和目标的核心技术路径。其核心思想是以氢气(H₂)作为主要还原剂,替代传统高炉炼铁工艺中的焦炭(C),从根本上避免二氧化碳(CO₂)的排放。
传统高炉以 CO 为还原剂,还原产物是 CO₂;氢冶金以 H₂ 为还原剂,还原产物是水(H₂O)。两者的核心反应对比如下:
还原产物为 CO₂
以焦炭为还原剂与热源,还原产物为二氧化碳,碳排放难以避免。
还原产物为 H₂O
以氢气为主要还原剂,还原产物是水,从化学反应上实现「零碳」炼铁。
Fe₂O₃ + 3CO → 2Fe + 3CO₂(传统高炉,产物为 CO₂)
Fe₂O₃ + 3H₂ → 2Fe + 3H₂O(氢冶金,产物为 H₂O)
还原过程与三级还原路径 REDUCTION PATH
还原炉内炉料在重力作用下下降,还原气在上升过程中与铁氧化物发生逆流换热和还原反应。铁氧化物按 Fe₂O₃ → Fe₃O₄ → FeO → Fe 的顺序逐级脱氧,即三级还原:
- Fe₂O₃ → Fe₃O₄:高价铁氧化物首先脱氧生成 Fe₃O₄。
- Fe₃O₄ → FeO:随炉料下降,Fe₃O₄ 进一步还原为 FeO。
- FeO → Fe:最终还原为金属铁,得到直接还原铁(DRI)。
Fe₂O₃ → Fe₃O₄ → FeO → Fe(三级还原)
炉内同时存在用 H₂ 还原与用 CO 还原两类反应:
Fe₂O₃ + 3H₂ → 2Fe + 3H₂O(吸热反应)
Fe₂O₃ + 3CO → 2Fe + 3CO₂(放热反应)
两级炉采用外加热结构,为气化与还原分别供热,使气化温度 950℃ 与还原温度 900℃ 均可独立调控。
能量回收 ENERGY RECOVERY
还原炉中产生的高温尾气通过高温旋风分离器,汽包产生的蒸汽驱动蒸汽轮机转动,蒸汽轮机带动发电机,最终产生电能——这是一个标准的朗肯循环,为发电提供介质。
- 高温尾气:还原炉排出高温尾气,携带大量显热。
- 高温旋风分离器 + 汽包:尾气经高温旋风分离器分离,汽包产生蒸汽。
- 蒸汽轮机 → 发电机:蒸汽驱动蒸汽轮机,带动发电机输出电能。
- 能源自给:主产品为还原得到的金属铁(DRI);副产品 / 能源回收为蒸汽发电,实现过程能源的自给自足或对外输出。
该系统展示了资源与能源一体化回收的绿色冶金工艺,结合了直接还原铁技术与燃气-蒸汽联合循环发电的思想,是一个高效、节能、减排的先进工艺设计方案。
旗舰方案:外加热型煤制气氢冶金两级炉 FLAGSHIP SCHEME
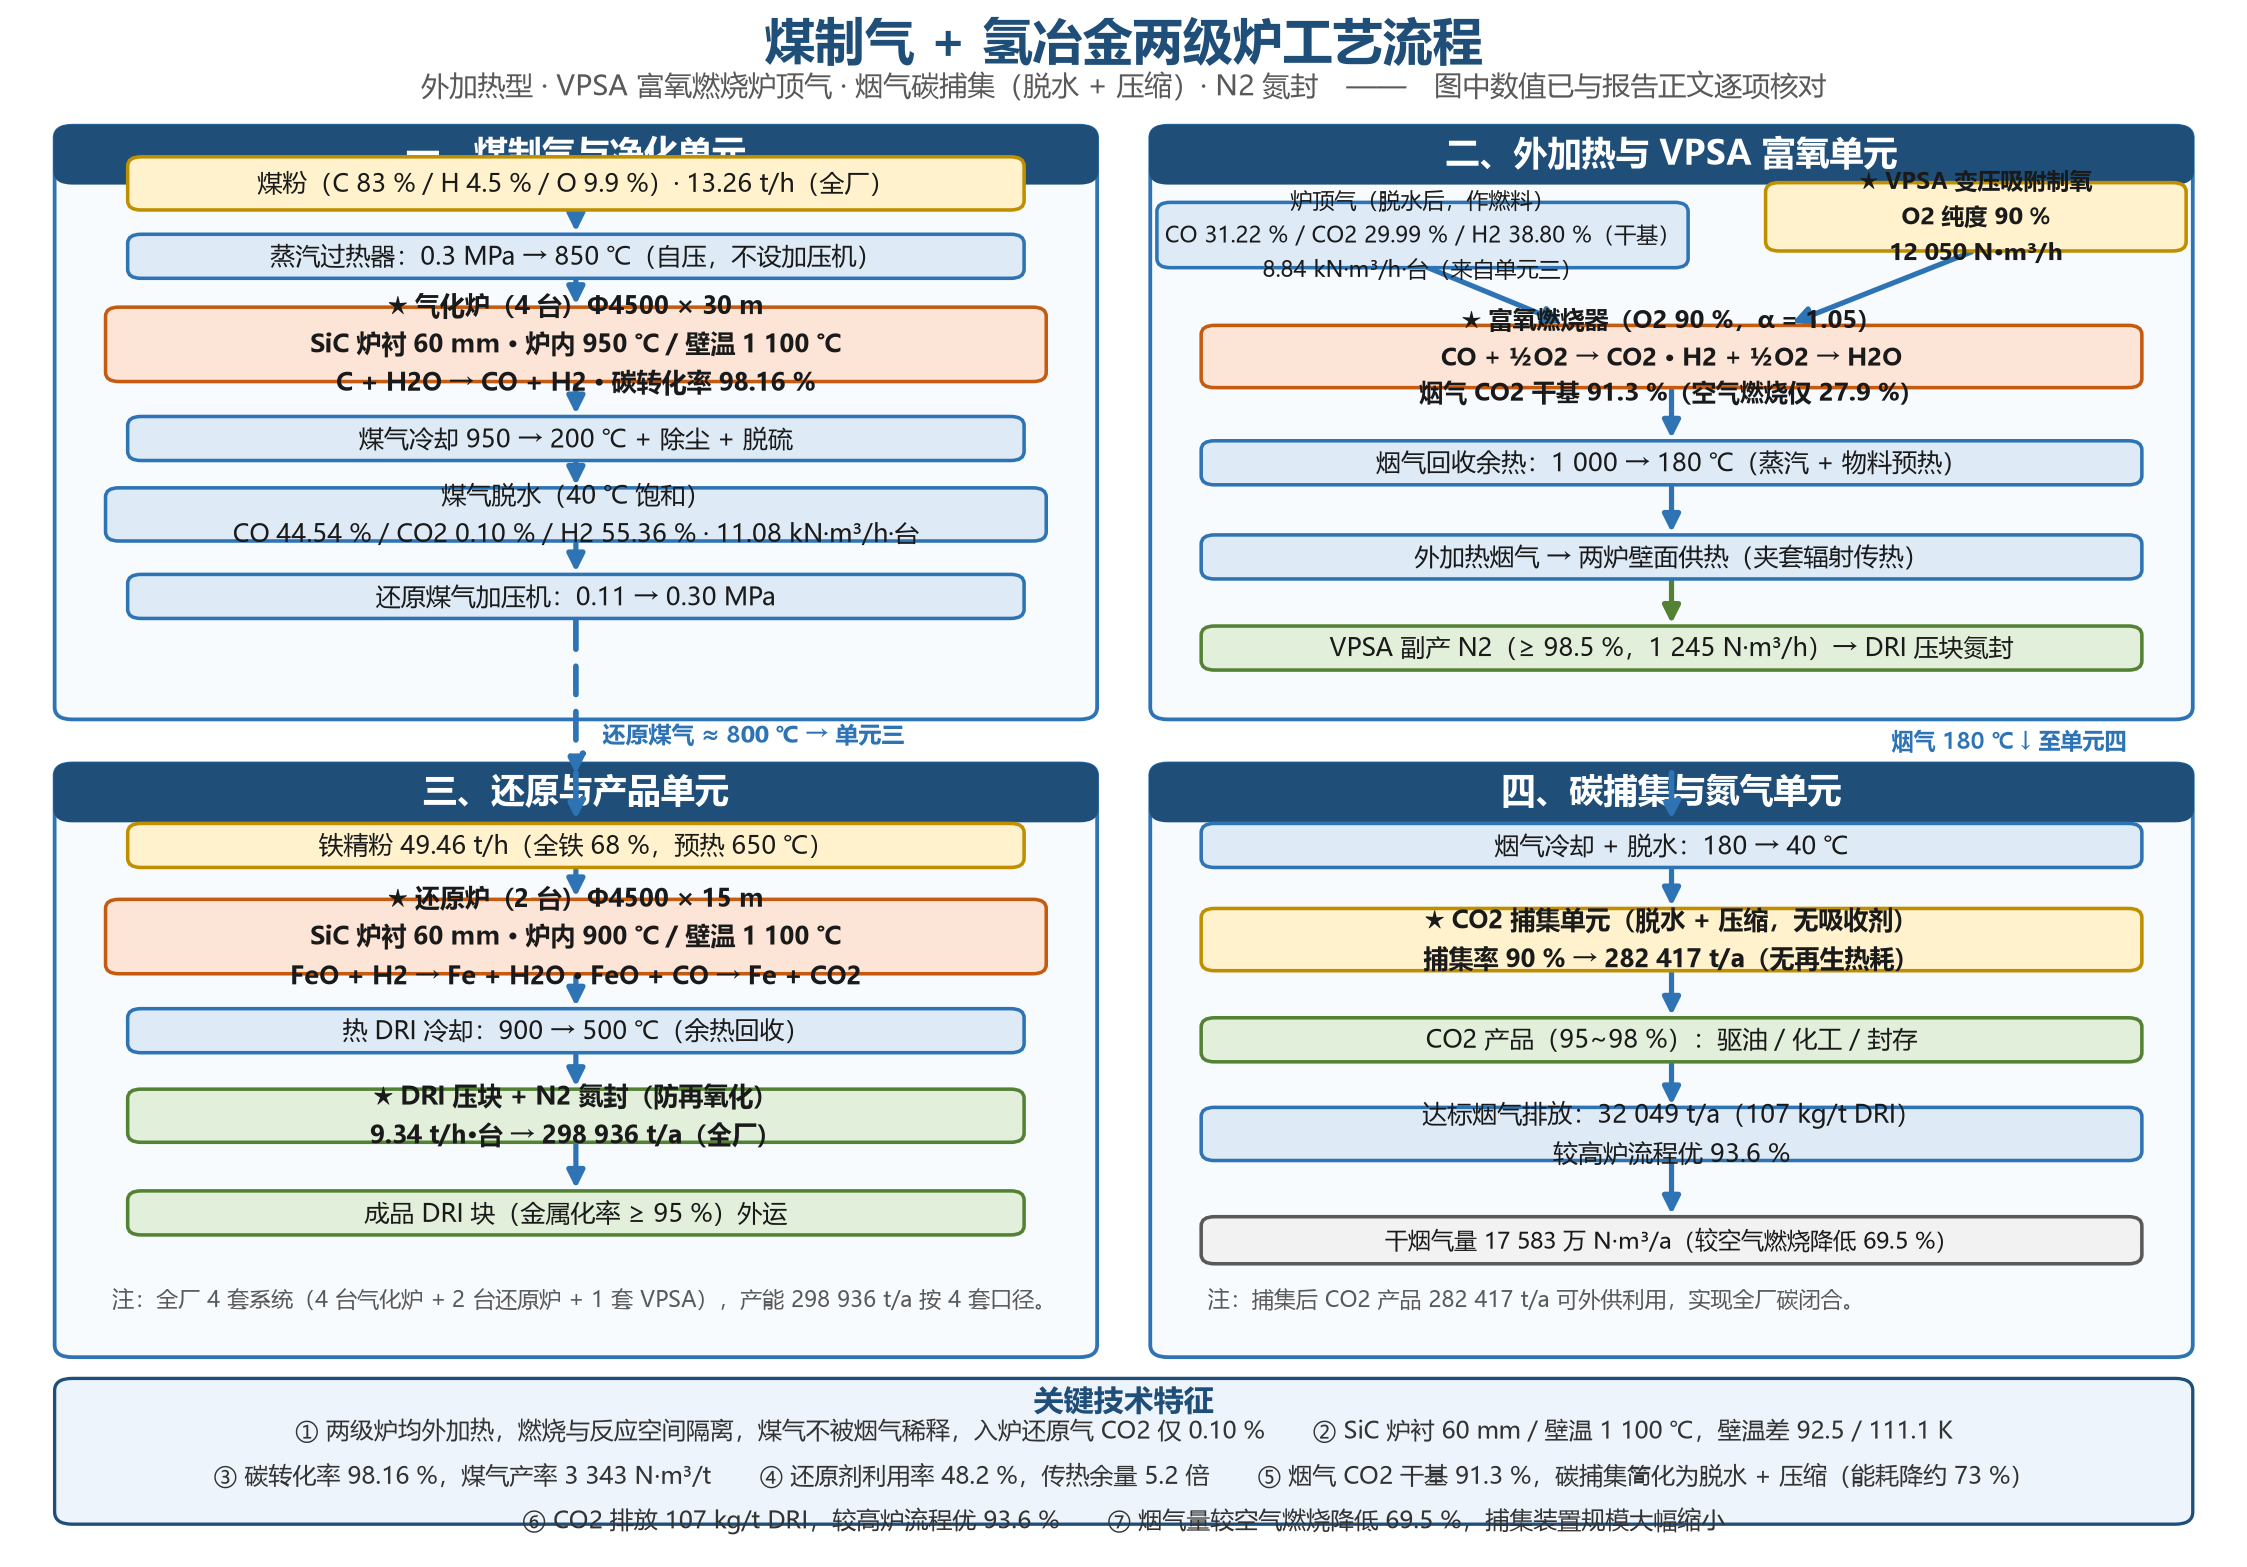
这是公司申报的专利技术:以煤制气为还原气来源,采用外加热结构把燃烧空间与反应空间隔离,配置 4 台外加热气化炉、2 台外加热还原炉与 1 条碳捕集线,构成「制气—还原—碳捕集」闭环。
外加热气化炉
Φ4500 × 30m;气化温度 950℃;S·C 0.90;为还原炉提供洁净还原气。
外加热还原炉
Φ4500 × 15m;900℃ 氢基还原;SiC 炉衬 60mm,炉壁温 1100℃。
碳捕集线
捕集率 90%;CO₂ 压缩至 10MPa;余热 100% 内部覆盖。
五大技术亮点 TECHNICAL HIGHLIGHTS
- 燃烧与反应空间隔离:外加热结构使煤气不被燃烧产物稀释,入炉还原气 CO₂ 干基仅 0.10%,远优于 5% 的控制要求(内燃式气化通常为 15%~25%)。
- 温度独立可调 · 传热充裕:气化 950℃ 与还原 900℃ 独立调控;SiC 炉衬 60mm,还原炉传热余量 5.2 倍。
- VPSA 富氧 + 碳捕集闭环:顶炉气富氧燃烧,烟气 CO₂ 浓度 55%~65%(浓缩后 91.3%);捕集能耗降低 35%~50%,再生能耗 -50%,余热 100% 内部覆盖。
- 能量自平衡:顶炉气化学热 18.5MW 与外加热需求 16.5MW 紧平衡;煤气产率 3343Nm³/t 煤。
- 氮封与副产氮:N₂ 纯度 ≥98.5%,防止 DRI 再氧化,无需外购氮气。
核心数据 KEY FIGURES
全流程采用数字校核:C/H/O 元素守恒 + 水煤气变换平衡 + 全厂碳闭合,偏差 ≤1×10⁻¹⁴。主要设计与经济指标如下:
| 指标 | 数值 | 说明 |
|---|---|---|
| DRI 设计产能 | 298 936 t/a | 直接还原铁年产量 |
| 金属化率 | 95% | DRI 产品指标 |
| DRI 全铁 | 90% | 直接还原铁品位 |
| 碳转化率 | 98.16% | 气化碳转化指标 |
| 煤气产率 | 3343Nm³/t 煤 | 每吨煤产煤气量 |
| 还原剂利用率 | 48.15% | 还原气有效利用率 |
| 系统电耗 | 119kWh/t DRI | 全系统单位电耗 |
| CO₂ 捕集量 | 282 417 t/a | 捕集率 90%,压缩至 10MPa |
| CO₂ 排放 | 107kg/t(96kg/t Fe) | 较传统高炉减排 93.6% |
| 完全成本 | 1874.5 元/t | DRI 完全成本 |
| IRR(15 年) | 42.7% | 内部收益率 |
| 静态回收期 | 2.3 a | 投资回收年限 |
成本构成 COST STRUCTURE
按 DRI 完全成本 1874.5 元/t 拆解,各项成本及占比如下:
| 成本项 | 元/t DRI | 占比 |
|---|---|---|
| 铁精粉 | 1191 | 63.5% |
| 煤 | 248 | 13.2% |
| 折旧 | 212 | 11.3% |
| 人工 + 管理 | 77 | 4.2% |
| 电 | 53 | 2.8% |
| 碳捕集运行 | 42 | 2.2% |
铁精粉占完全成本 63.5%,是最主要的成本项;煤与折旧分别占 13.2% 与 11.3%。
经济性结论 ECONOMICS
按 15 年评价期测算,项目 IRR 为 42.7%,静态回收期 2.3 a,DRI 完全成本 1874.5 元/t;CO₂ 排放仅 107kg/t,较传统高炉降低 93.6%。
成本结构中铁精粉占比 63.5%,原料价格波动是影响项目收益的首要因素,方案阶段宜同步开展煤价、电价与 DRI 售价的敏感性分析。
二期增效选项 PHASE II
二期可采用顶炉气部分循环(循环比 0.5~1.0),将部分顶炉气返回气化系统,进一步提高煤气与碳的利用率:煤/DRI 由 0.3547 降至 0.227kg/kg,煤耗降幅最高 36%。